

食品包装生产线如何实现自动化

foodmachtech | 2026-10-09 | 1498
随着食品生产规模扩大,传统依赖人工操作或单机运行的包装方式,逐渐难以满足企业对生产效率、包装质量和工序衔接的要求。通过整合输送、计量、包装、检测及后道处理设备,食品企业可以构建自动化包装生产线,减少重复性人工操作,提高生产流程的稳定性。
食品包装自动化并非简单地增加设备,而是根据食品特性、包装要求和生产能力,实现各工序之间的协调运行。
食品包装生产线自动化包括哪些环节?
食品包装生产线通常由多个相互衔接的工序组成,其基本流程可以概括为:
自动供料与输送 → 自动计量与充填 → 包装与封口 → 质量检测 → 贴标与装箱
实际流程会根据食品种类、包装形式和生产要求有所调整,部分环节也可能合并或省略。
自动供料与产品输送: 输送机、提升机和分料装置可以将食品连续输送至指定工位,减少人工搬运,并使供料速度与后续包装工序相匹配。坚果、糖果等颗粒食品通常需要配合提升和分料装置,而面包、糕点等易变形食品则需要更加平稳的输送方式,以减少产品破损。
自动计量与充填: 计量和充填设备根据预设参数控制产品的投放量。针对不同食品,生产线可以配置多头组合秤、粉末计量设备或液体灌装机等,实现定量称重或充填,为后续包装提供稳定的物料供应。
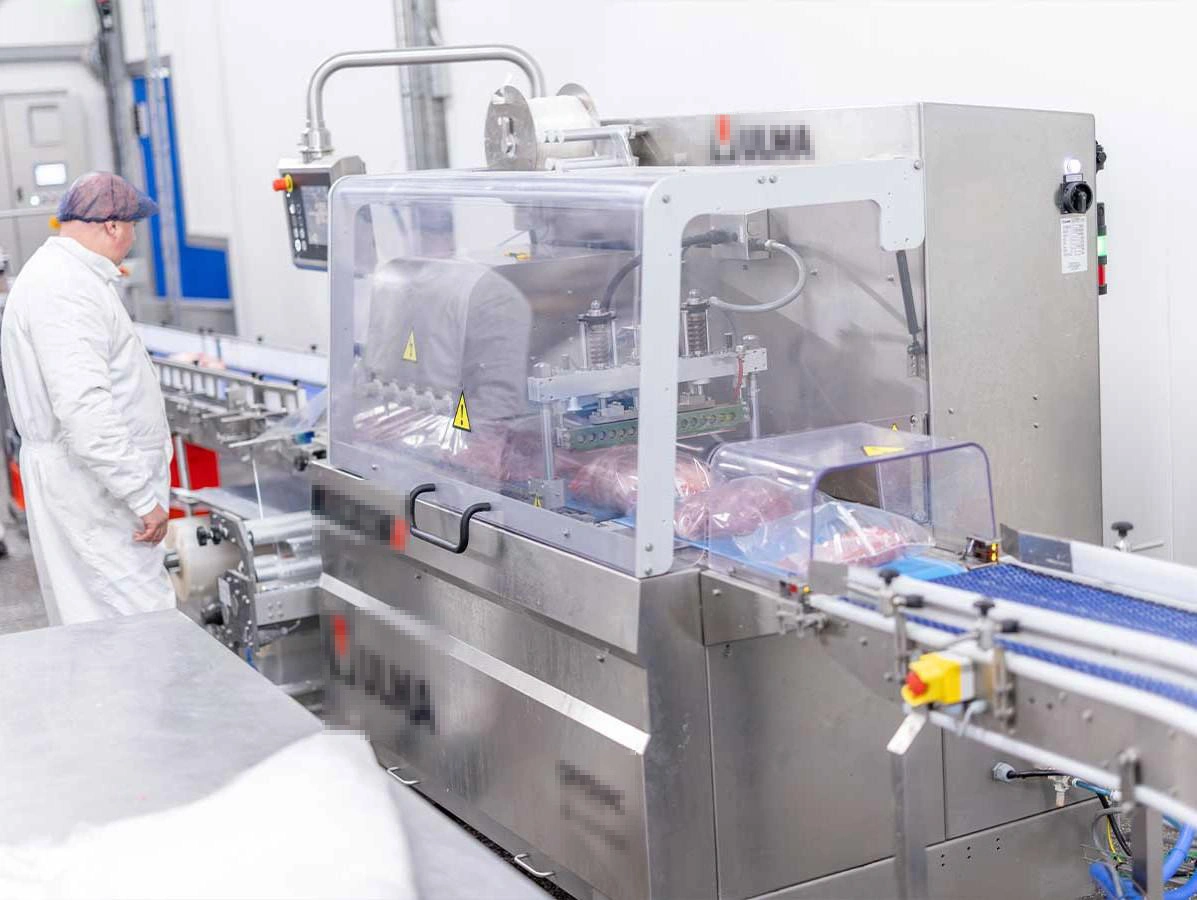
包装与封口: 完成计量或充填后,产品进入包装工序。立式包装机、预制袋包装机等设备可以根据包装形式完成制袋或开袋、充填及封口。合理匹配包装设备与包装材料,有助于提高包装效率,并满足产品对密封性和包装外观的要求。
质量检测: 包装完成后,可通过重量检测机、金属检测机或视觉检测系统检查相应的质量指标,识别重量异常、金属异物或标签缺陷等问题。具体检测配置应根据产品风险、质量控制要求及适用标准确定。
贴标与装箱: 通过贴标机、自动装盒机或装箱设备,完成产品标识、分组和后道包装。对于自动化程度较高的生产线,这些设备还可以与输送系统及前端包装设备联动,减少人工转运,提高整体作业效率。
如何实现包装设备之间的协同运行?
统一控制系统
自动化包装生产线通常采用 PLC(可编程逻辑控制器)和人机界面等控制技术,对输送、计量、充填、封口及检测设备进行协调。操作人员可以通过控制界面监控设备状态、调整运行参数,并根据生产需要切换产品或包装规格。
对于多设备联动的生产线,合理的控制逻辑还可以协调设备启停,减少单台设备独立运行造成的工序脱节。
同步生产节拍
包装生产线的实际效率不仅取决于单台设备的运行速度,也取决于各工序之间的处理能力是否匹配。如果前端供料过快,可能造成物料积压;如果后端装箱速度不足,则可能限制整线产能。
因此,企业需要结合产品输送速度、计量周期、包装速度和后道处理能力进行规划,并通过缓冲输送、速度调节等方式,减少等待和堵料。
异常检测与联动控制
传感器和检测设备可以帮助生产线识别缺料、堵料、包装缺陷或其他异常。当系统检测到异常时,可以根据预设逻辑发出警报、暂停相关工序或执行联锁停机,避免问题持续影响后续生产。
对于有更高追溯要求的生产线,还可以结合数据采集系统记录设备运行状态、检测结果和生产批次信息,为质量管理与故障排查提供支持。
食品企业推进包装自动化需要考虑什么?
食品类型与包装形式会直接影响设备选型。企业需要根据产品的形态、尺寸、易损程度,以及包装袋、瓶、盒等不同包装形式,选择合适的计量、充填和封口设备。
生产能力也是规划自动化生产线的重要依据。企业应结合目标产量、产品换型频率和各工序的处理速度,合理匹配设备产能,避免某一环节效率不足而限制整条生产线的运行。
食品包装设备还需要满足相应的卫生与清洁要求。尤其是处理易腐食品或黏性物料时,应关注食品接触部件的材质、设备结构、清洁便利性及适用的食品卫生标准。
此外,企业还应综合评估厂房空间、现有设备的兼容性、改造难度和维护成本。对于预算有限的企业,可以优先改造人工依赖较高或生产瓶颈明显的工序,再逐步扩大自动化范围。
从单机自动化走向整线集成
食品包装生产线的自动化,需要将产品输送、计量充填、包装封口、质量检测和后道处理等环节有机连接,并通过控制系统协调设备运行。相比单纯提高某台设备的速度,整线自动化更注重生产节拍、设备兼容性和质量控制之间的平衡。
对于食品生产企业而言,可以先识别人工依赖较高、效率瓶颈明显或质量波动较大的工序,再逐步引入自动化包装设备,最终根据产能需求和投资预算实现整线集成。合理的设备配置不仅有助于提升包装效率,也能为生产标准化和长期运营提供支持。
声明:本文内容基于公开资料整理,并借助AI工具辅助生成与优化,仅用于行业信息交流与参考。